
Påmindelsesoplysninger



Sep 09, 2026
En spændingsenhed, nogle gange kaldet en koblingsbøsningsmaskine eller påskruningsmaskine, anvender kontrolleret drejningsmoment for at udbygge eller bryde fundetforingsrør og rørforbindelser ud. Når det begynder at mislykkes, er det første tegn normalt ikke en låsning eller en ødelagt del. Det er en drejningsmomentgraf, der ikke længere matcher diagrammet: Maskinen stopper ved det korrekte drejningstal, men det endelige drejningsmoment er 10 procent lavere end det forrige led, eller forbindelsen roterer en kvart omgang efter spindlen stopper.
Mange oliefeltforbindelser er specificeret til API 5B fundet tolerancer og opbygget efter et forbindelsesspecifikt momentdiagram. Bukkeenheden er en del af denne målekæde. Det samme mønster gentager sig i mange butikker: spændingsenheden har langsomt mistet momentnøjagtighed, spændegreb eller justering . Røret, koblingen og fundetblandingen er inden for specifikationen; maskinen er den variable. Denne artikel kortlægger de mest almindelige problemer med bucking-enhed til praktiske løsninger, startende med diagnosticering og gennem kalibrering, vedligeholdelse og valg af udstyr. For et nærmere kig på, hvordan disse maskiner udvikler drejningsmoment, kan du læse denne forklaring af drejningsmoment og sammensætningsprincipper i en koblingsudligningsenhed .
Erfaring på gulvet peger normalt på fem fejlgrupper: drejningsmomenttransducerdrift, fastspændings- og indsatsslid, hydraulisk trykustabilitet, spindelforskydning og kontrol- eller programfejl. De er ikke altid adskilte. En kæbe, der glider for et led, kan skabe en momentspids, der ligner en transducerfejl, og en forkert justeret spindel kan få hver kobling til at starte på en vinkel.
| Problem | Hvad du ser | Sædvanlig årsag | Første løsning |
|---|---|---|---|
| Drejningsmoment transducer drift | Det endelige drejningsmoment falder eller stiger mellem identiske led | Vejecelle nulskift, beskadiget kabel, forkert forstærkning | Nulstil igen ved arbejdstemperatur; verificere med en sporbar mastercelle |
| Kæbe og indsats slid | Rør- eller koblingsdrejninger inde i kæberne; scoringslinjer på OD | Slidte indsatser, forkert matriceradius, lavt spændetryk | Udskift indsatser; verificere radius; indstil spændetrykket ved rør OD |
| Hydraulisk trykstabilitet | Momentspidser eller -fald ved samme trykindstilling | Luft i kredsløbet, slidt aflastningsventil, varm olie | Udrensning af luft; service aflastningsventil; styre olietemperaturen |
| Spindelforskydning | Kobling starter i en vinkel; de første tråde er beskadiget | Slidt spindelkonus, løst hoved, forkert sporvogn | Kør en testbar; tjek konisk kontakt; tilspænd samlingen igen |
| Kontrol- eller programfejl | Maskinen stopper tidligt eller sendt; forkert turtal | Forkert fundetnummer, restoffset, encoderdrift | Bekræft programmet; klare forskydninger; tjek encoder i begge ender af kørsel |
Momentfejl er de dyreste, fordi de kan skjule en dårlig forbindelse. En beskadiget transducer kan aflæse målmomentet, mens det faktiske led er underspændt. Forbindelsen forlader derefter stationen under det påkrævede efterfyldningsniveau. Den bedste modforanstaltning er at registrere den fulde drejningsmoment-versus-drejningskurve og sammenligne dens form med forbindelsesdiagrammet, ikke kun det endelige tal. Ændringer i fundet sammensætning ændrer også friktionen, så øjebliksvinduet er kun gyldigt for den sammensætning, der er anført på skemaet.
Klemfejl er normalt synlige. Skinnende mærker rundt om rørets OD, rotation inde i kæberne eller et rør, der begynder at bøje i læsseren, betyder, at indsatsradius eller klemmetryk er forkert. Hydrauliske fejl kan ligne øjebliksfejl, når olien er kold, forurenet eller overophedet. Justeringsfejl er de farligste, fordi skaden sker i de første at finde; på det tidspunkt, hvor momentgrafen ser unormal ud, er koblingen allerede krydsgevind.
Før du udskifter dele, skal du køre bucking-enheden gennem en sekvens, der adskiller målefejl fra mekaniske fejl. Målet er at identificere den første fejl i kæden, ikke den del, der går i stykker som følge heraf.
En pludselig stigning i slutningen af make-up-cyklussen betyder, at skulderen er i kontakt, før referenceansigtet nås. En flad zone i midten betyder, at røret kan glide i kæberne. En jævn, men stadig mere stejl kurve peger sædvanligvis på fundet sammensætning, ikke fundet skader. Disse kurver kan sammenlignes direkte, fordi bucking-enhedens encoder og momenttransducer registrerer de samme data, som QC-afdelingen har brugt for.
Skift er det øjeblikke, hvor de fleste bucking-enhedsfejl introduceres. En anden husstørrelse, en ny koblingsstil eller et lavere drejningsmomentmål kan alle se korrekte ud på kontrolskærmen, mens den fysiske opsætning er forkert. Ved at lave en referencesamling efter omstillingen opfanges disse fejl før produktionen starter. Sekvensen er beskrevet mere detaljeret i denne guide til omskiftningsprocedurer og momentstyring på en drejebænk .
Forebyggende vedligeholdelse giver den største effekt, når den behandler bucking-enheden som et måleinstrument, ikke kun en hydraulisk maskine. En kort daglig tjekliste forhindrer de fleste af de almindelige problemer i at vende tilbage.
Oliens viskositet ændrer sig med temperaturer, så kalibrering af en kold maskine kan indføre en systematisk fejl i en varm produktionskørsel. Momenttransduceren, kablet, forstærkeren og displayet skal verificeres med en mastermomentcelle, der kun er reserveret til kalibrering. Et praktisk skift mellem sværhedsarbejdet af antallet af opgaver og grad af arbejde; mange butikker gentager en referencesamling i starten af hvert skift og udfører en fuld master-celle-verifikation hver måned.
Slidte eller forkerte kæbeindsatser er den mest almindelige årsag til problemer med klemmeenhed. Indsatsradius skal svare til den faktiske udvendige diameter på røret, ikke en nominel størrelse skrevet i jobfilen. Tyndvæggede rør vil ovale, før drejningsmomentaflæsningen bevæger sig, hvis spændetrykket er indstillet til en tungere foringsrørstreng. At markere skær radius og holde slidte matricer ude af drift er en billig måde at undgå dyre efter fundetskader.
Spindelforskydning er let at ignorere, fordi den udvikler sig langsomt. En testbjælke og en måleur viser, om spindelnæsen er firkantet med spændeaksen. Maskinfabrikantens tolerance bør anvendes i stedet for en visuel kontrol, da den første fundet kan blive beskadiget med en brøkdel af en millimeter.
Hvis de samme problemer dukker op igen efter en fuld vedligeholdelsescyklus, har bucking-enheden muligvis ikke længere den stivhed, kontrolopløsning eller datalogning, der er nødvendig for forbindelsesblandingen i din butik. Valget bør baseres på drejningsmomentområde, spindelboring, spændesystem og de kontrolfunktioner, der gør omskiftning gentagelig.
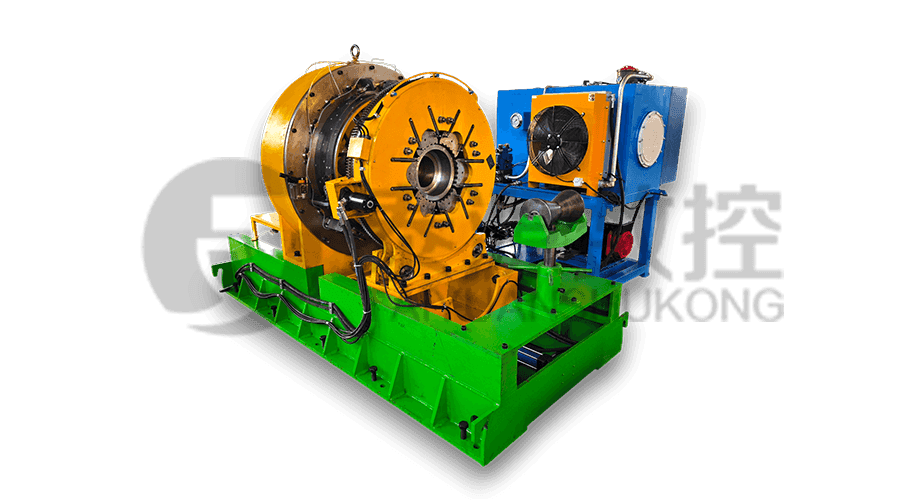
For forretninger, der fremstiller og udbryder foringsrør og rørkoblinger, er TYSKNKJ-100 påskruet maskinhus og rørkoblingsenhed et eksempel på en maskine designet omkring kontrolleret hydraulisk drejningsmoment og matricebaseret fastspænding. Det giver operatøren en klar drejningsmoment- og drejningsaflæsning, hvilket er præcist, hvad diagnosesekvensen har brugt for.
For en bredere sammenligning af maskintyper, læs vejledningen til valg af en drejebænk til en drejebænk med koblingsenhed for foringsrør og rør før der besluttes mellem en selvstændig bukkeenhed, en kombineret fundet- og bukkemaskine og en enhed, der senere skal integreres i en produktionslinje.
På trods af en korrekt diagnose efterlader nogle fejl i bucking-enheden beskadigede fundet på ellers brugbare rør. Det er dyrt at skrotte enhver beskadiget rørende, især i små partier. En specialbygget drejebænk til behandling af olierør kan skære eller genoprette fundet profilen med samme præcisionsforventninger som den originale bearbejdning. TYSK1355 olierørsbehandlingsdrejebænken er en maskine designet til dette reparations- og ombearbejdningsarbejde.
Hvis rodproblemet er manuel håndtering snarere end momentnøjagtighed, fjerner en automatiseret koblingslinje den mest variable del af processen: at flytte røret og koblingen ind og ud af bucking-enheden med hånden. Den intelligente koblingsproduktionslinje forbinder make-up, inspektion og dataregistrering, så momentkurven bevares for hver forbindelse.
Et bucking-enhedsproblem er løst, når maskinen kan gentage det samme drejningsmoment og vende resultatet inden for tilslutningsstolerancen. Start med kalibrering og omstillingsdisciplin. Hvis maskinen ikke kan holde processen efter det, bør næste trin forbedre arbejdshold, øjeblikskontrol eller materialehåndtering.
Relaterede produkter
 Model: TYSK-630T Borerør, fælles og kobling drejebænk
Maskinen anvender et FANUC CNC-system med stabil behandlingsnøjagtighed og fleksible programmeringsfunktioner for at sikre, at de forarbejdede dele opfylder strenge industristandarder. Det høje drejningsmoment og tunge belastningsdesign kan klare langsigtet kontinuerligt arbejde og har en stærk holdbarhed.
 Model: TYSK-1355 Olierørbehandling drejebænk
Maskinen anvender et FANUC CNC-system med stabil behandlingsnøjagtighed og fleksible programmeringsfunktioner for at sikre, at de forarbejdede dele opfylder strenge industristandarder. Det høje drejningsmoment og tunge belastningsdesign kan klare langsigtet kontinuerligt arbejde og har en stærk holdbarhed.
 Model: TYSK-XQJ-550 Medium og stor PTFE -filmskivende maskine
Designet til at behandle emner med en maksimal diameter på 550 mm og en maksimal længde på 1000 mm. Vi kan også tilpasse efter brugernes behov. Venlig ændring af hastighed og tykkelse med CNC.
 Serie:TYSK-NKJ Skrue-on-maskine/kabinet og slange kobling af bucking-enhed
Maskinen bruger en hydraulisk motor, mekanisk flydemekanisme og drejningsmomentregistrering i realtid, tilpasser sig materialebøjning og forhindrer materialedeformation. Hjælpemaskiner er konfigureret til at hjælpe med semi-automatisering.
 Lange, tunge materialeløsninger Automatisk belastning og losningsmekanisme til rørtrådning
Den specielle fleksible støttetilstand kan effektivt reducere indflydelsen af emnebøjning på forarbejdningen og forbedre udbyttet. Strengt matchende med vores rørgevinddrejebænk.
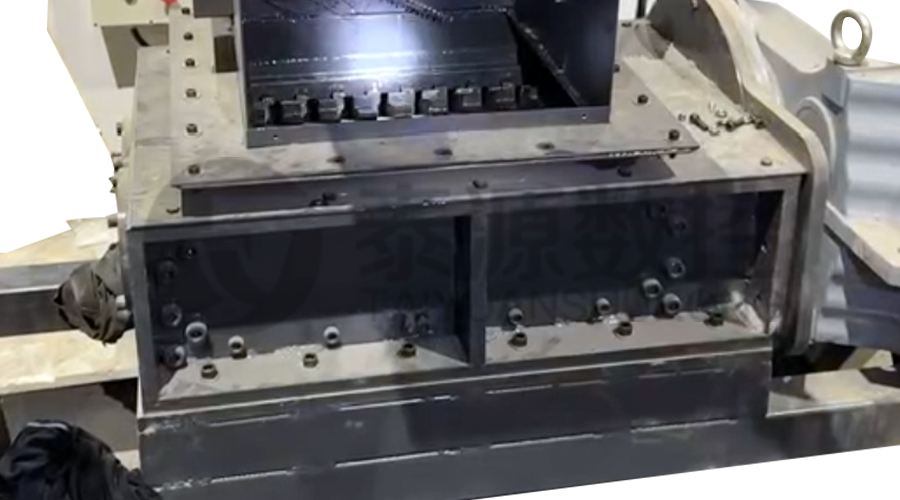 Modulær jernspånknuser Høj styrke knuser til chip
Bladene er lavet af højstyrke materialer og rimeligt placeret ved udgangen af spånudtrækkeren for at bryde klumperne af jernspåner.Reducer risikoen for tilbagerulning og forbedre udnyttelsen af affaldsrammen.
 Serie:TYSK-HB Semi-automatisk slidbestandigt bånd svejser
Gælder for ARNCO 100XT, 200XT, 300XT. Støtte φ1.2-2.0 kerne- eller massivtrådssvejsning. Kan udstyres med spraysvejsning med enkelt pistol og spraysvejsning med dobbelt pistol på to måder. Support PLC eller CNC system kontrol.
