
Påmindelsesoplysninger



Sep 16, 2026
En udligningsenhed, der leverer ensartet, nøjagtigt drejningsmoment er forskellen mellem en forbindelse, der overlever mange års borehulsservice, og en, der svigter efter den første færdiggørelseskørsel. Når foringsrør eller rørforbindelser er lavet med for lidt drejningsmoment, tættere skulderen aldrig ordentligt, og forbindelsen kan løsne sig under cyklisk belastning. Når drejningsmomentet er for højt, kan fundetrødderne overbelastes, tætningsfladen kan galde, eller koblingen kan give efter. Alt, hvad en kvalitetsfokuseret bucking-enhedsproducent gør - fra komponentbearbejdning til fabriksgodkendelsestest - går tilbage til at holde balancen.
Momentnøjagtighed er det mest kritiske output af en bucking-enhed, og det er det første sted, en producent beviser sin kvalitet. En enhed kan have en robust ramme, glat hydraulik og en ren kontrolgrænseflade, men hvis det drejningsmoment, den rapporterer, ikke stemmer overens med det drejningsmoment, der faktisk anvendes ved tilslutningen, er udstyret ikke egnet til formålet.
Gode bucking-enheder måler drejningsmoment direkte med vejeceller eller strain-gauge-transducere monteret i drejningsmomentreaktionsbanen. Det er nemmere og billigere at udlede drejningsmoment fra hydraulisk tryk, men hydraulisk friktion, tætningsslid og temperaturændringer gør, at tryk-til-drejningsmoment-konverteringen glider. En producent, der bekymrer sig om nøjagtighed, specifik sensing og designer på den mekaniske vej, så transduceren kun ser den sande reaktionsmoment.
Selv en nøjagtig sensor er kun nyttig, når styresystemet kan reagere på den. Lukket sløjfekontrol sammenligner den aktuelle drejningsmomentaflæsning med målet og justere hydraulisk flow i næsten realtid, hvilket stopper drevet ved den korrekte værdi uden overskridelse. Til kvalitetsvalidering producenterne gentagelsesforsøg - et typisk acceptmål er at holde momentsetpunktet inden for ±1 procent over mange på hinanden følgende cyklusser. Hvis enheden ikke kan gentage sit eget drejningsmoment over et fuldt arbejdsskift, vil den ikke beskytte premiumforbindelser i en lang produktionsperiode.
Designvalgene, der leverer denne stabilitet, er synlige i en påskruningstype kappe- og rørkoblingsenhed: et stift drejningsmomenthoved, præcist bearbejdet spændeflader og et hydraulisk kredsløb, der holder trykresponsen konsistent i hele driftsområdet.
Standarder og overholdelse tidligere både designet og dokumentationen af en kvalitetsudtagning. API 5CT dækker foringsrøret og rørlegemet, inklusive krav til forbindelsesydelse, mens API 5B regulerer fundetelementer, måling og dimensionsinspektion. En producent, der bygger udstyr til oliefeltsrør, designer sine enheder omkring disse dokumenter - ikke som marketingsprog, men som teknisk input. Styresystemet skal acceptere forskelligt drejningsmoment og drejevinduer for hver tilslutningstype. Spændesystemet skal gribe uden at beskadige rørlegemet eller koblingen. Dataoutputtet skal understøtte registreringen, som API-praksis forventes af driftsfaciliteten.
Ud over API-dokumenter opretholder troværdige producenter ISO 9001 kvalitetsstyringssystemer og kalibrerer deres momentsensorer i overensstemmelse med ISO/IEC 17025-praksis. De udsteder også dokumentation, som en køber kan gennemgå: kalibreringscertifikater, materialecertifikater for strukturelle komponenter og en manual, der angiver anbefalede rekalibreringsintervaller. Den praktiske side af denne disciplin er beskrevet detaljeret i API 5CT-overholdelseskrav til udligning af drejebænke , som skitserer, hvilket udstyrsleverandører skal levere for at understøtte et certificeret anlægs egen overholdelse.
En bucking-enhed er en præcisionssamling, ikke en tung skruenøgle. Dens drejningsmomenthoved, spændepatron, spændematricer og rammeelementer er bearbejdede komponenter med reelle tolerancer. Hvis producenterne ikke kan holde disse tolerancer, vil enheden vise drejningsmoment korrekt ved sensoren, men inkonsekvent ved grænsefladen, hvor matricerne griber koblingen.
Overvej den parallelle lukning af momenthovedets kæber. Hvis de to halvdele af hovedet ikke lukker vinkelret, forskellige matricekontakttrykket rundt om omkredsen, og koblingen kan blive forvrænget under makeup. Overvej koncentriciteten mellem patronens centrum og forbindelsens akse. Hvis disse er slukket, påfører enheden bøjningsbelastning oven på leje drejningsmoment. Ingen af fejlene er synlige på momentdisplayet.
Det er grunden til, at de stærkeste producenter af bucking-enheder også er maskinværktøjsbyggere. Når en producent designer og bearbejder sine egne komponenter på præcisions CNC-rørgevinddrejebænke, kontrollerer hele tolerancekæden fra råstøbning til slutmontering. Det bærer også direkte produktionskendskab: de samme problemer, som dens drejebænke skal løse - fundet flankeskader, klemforvrængning, udløb - er de problemer, som en bucking-enhed skal undgå at skabe på færdige forbindelser.
Kvaliteten af en bucking-enhed bestemmes i tre kontrollerede processer: samling, kalibrering og fabriksgodkendelsestest. Hver kan verificeres af køberen.
Den hydrauliske kraftenhed er maskinens muskel. Før forsendelse, tryktester producenterne hele kredsløbet, typisk ved 10 til 20 procent over det maksimale driftstryk, og inspicerer hver forbindelse for udætheder. Indstillingerne for pumpeydelse og aflastningsventil justeres og låses, så enheden ikke kan levere mere drejningsmoment, end systemet er beregnet til.
Hver momenttransducer belastes mod en certificeret referencemomenttransducer eller kalibreret momentnøgle, og den resulterende kalibreringskurve gemmes i maskincontrolleren. Kalibreringscertifikatet er et selvstændigt dokument, ikke en linje i manualen. Den omfatter referenceinstrumenter eget certifikatnummer, kalibreringsdato og målte værdier ved flere momentpunkter.
Det mest overbevisende kvalitetsbevis er en live-test. Producenter kører faktiske hylster- eller slangeprøver gennem komplette make-up- og break-out-cyklusser ved det nominelle drejningsmoment og registrerer drejningsmoment-drejningskurver for hver samling. I en god testprotokol verificerer producentens kvalitetsinspektør, at viste værdier stemmer overens med referenceaflæsningerne, at enheden når målmoment uden overskridelse, og at den færdige forbindelse opfylder forventede dimensionelle værdier såsom afstand eller position. Anlægsingeniører, der auditerer deres egne acceptprocedurer, vil finde nyttig baggrund i tekniske principper og anvendelsesfordele ved kraftigt drejningsmoment .
En cyklus beviser, at en enhed kan fungere. Hundrede cyklusser beviser, at man kan stole på det. Kvalitetsproducenter kører udholdenhedstest, der simulerer produktionsdrift, herunder cyklusser med fuldt nominelt drejningsmoment, og de indsamler data for at vise, hvordan drejningsmomentoutput udvikler sig, når det hydrauliske system varmes op.
Et typisk verifikationsprogram ser sådan ud:
| Bekræftelseselement | Typisk praksis | Hvad det beviser |
|---|---|---|
| Momentsensor kalibrering | Vejecelle kontrolleret mod en certificeret referencemomenttransducer på flere punkter | Nøjagtighed af den viste øjebliksværdi |
| Hydraulisk tryktest | Fuldtryksblødsætning plus 110 % overbelastningskørsel; visuel lækageinspektion | Systemintegritet og trykstabilitet |
| Full-load make-up test | Sammensætning og udbrydning af API-hus eller slangeprøver ved nominelt drejningsmoment | End-to-end funktionel ydeevne |
| Gentagelseskørsel | 50 til 100 på hinanden følgende cyklusser ved samme drejningsmomentmål med data logget | Stabilitet og driftadfærd under belastning |
Resultaterne af disse kørsler er ikke kun til producentens interne brug. Når en køber modtager en fabriksacceptrapport med tidsstemplede drejningsmoment-drejningskurver, har den beviser for enhedens kapacitet - og et benchmark, som man kan vurdere enheden i forhold til, efter at den er taget i brug på stedet.
Kvaliteten ophører ikke, når enheden forlader fabrikken. En bucking-enhed bruges til at opbygge en permanent registrering for hver forbindelse, der går nede i hullet, og producentens kontrolsystemdesign bestemmer, hvor pålidelig denne registrering er.
Moderne enheder registrerer drejningsmoment, drejninger og tid for hvert led. De sammenligner hvert resultat med programmerede vinduer, markerer værdier uden for området og låser yderligere drift, indtil operatøren anerkender problemet. Systemet identificerer, hvem der kørte samlingen, hvilken forbindelsestype der blev valgt, og på hvilken maskine. Denne per-led historie er præcis, hvad en boreoperatør eller rørværft har brug for til kvalitetsdokumentationen, der følger en streng til brøndstedet.
I operationer med høj gennemstrømning er bucking-enheden én station i en større kæde, der også omfatter fundetskæring, inspektion og koblingssamling. Når producenter integrerer den samme datadisciplin i en koblings-intelligent produktionslinje, kan drejningsmoment- og positionsdata fra bucking-stationen bindes til koblingens serienummer, hvilket giver en enkelt sporbar registrering fra bearbejdning til den endelige makeup.
Før du forpligter dig til et køb af modregningsenhed, skal du verificere påstandene med en kort revision. Anmod om kalibreringscertifikater for momenttransducerne og kontroller, at de refererer til sporbare standarder og seneste data. Spørg efter fabriksacceptprotokollen og de faktiske testdata fra den enhed, du får tilbud, ikke fra en generisk brochure. Se enheden køre under belastning - på en rigtig forbindelsesprøve - hvis du kan.
Undersøg produktionsgulvet. Holder de værktøjsmaskiner, der bruges til at lave enhedens komponenter, de tolerancer, enheden selv elsker? En producent, der er afhængig af inkonsekvent outsourcet bearbejdning til sine egne kritiske dele, har sværere ved at kontrollere kvaliteten.
Afvej endelig eftersalgsevnen. En bucking-enhed kræver periodisk rekalibrering, reservedele til det hydrauliske system og responsiv service, når enheden er nede. Producentens tekniske og logistiske support er en del af kvaliteten af købet. For en struktureret tilgang til sammenligning af udstyr vejledning til valg af bucking enhed dækker de vigtigste parametre, der skal sammenlignes, før du beslutter dig.
Kvalitet i en bucking enhed er ikke en enkelt funktion eller et certifikat på væggen. Det er summen af drejningsmomentmålingsnøjagtighed, kalibreringsdisciplin, overholdelse af standarder, præcisionsbearbejdning af enhedens egne dele, kontrolleret samling, reel tilstandstest og datasporbarhed. En producent, der kan demonstrere alle syv lag - med dokumenter og live-tests, ikke erklæringer - giver sine kunder den ene ting, en bucking-enhed skal levere: sikkerhed for, at hver forbindelse var lavet nøjagtigt som designet .
Relaterede produkter
 Model: TYSK-630T Borerør, fælles og kobling drejebænk
Maskinen anvender et FANUC CNC-system med stabil behandlingsnøjagtighed og fleksible programmeringsfunktioner for at sikre, at de forarbejdede dele opfylder strenge industristandarder. Det høje drejningsmoment og tunge belastningsdesign kan klare langsigtet kontinuerligt arbejde og har en stærk holdbarhed.
 Model: TYSK-1355 Olierørbehandling drejebænk
Maskinen anvender et FANUC CNC-system med stabil behandlingsnøjagtighed og fleksible programmeringsfunktioner for at sikre, at de forarbejdede dele opfylder strenge industristandarder. Det høje drejningsmoment og tunge belastningsdesign kan klare langsigtet kontinuerligt arbejde og har en stærk holdbarhed.
 Model: TYSK-XQJ-550 Medium og stor PTFE -filmskivende maskine
Designet til at behandle emner med en maksimal diameter på 550 mm og en maksimal længde på 1000 mm. Vi kan også tilpasse efter brugernes behov. Venlig ændring af hastighed og tykkelse med CNC.
Serie:TYSK-NKJ Skrue-on-maskine/kabinet og slange kobling af bucking-enhed
Maskinen bruger en hydraulisk motor, mekanisk flydemekanisme og drejningsmomentregistrering i realtid, tilpasser sig materialebøjning og forhindrer materialedeformation. Hjælpemaskiner er konfigureret til at hjælpe med semi-automatisering.
 Lange, tunge materialeløsninger Automatisk belastning og losningsmekanisme til rørtrådning
Den specielle fleksible støttetilstand kan effektivt reducere indflydelsen af emnebøjning på forarbejdningen og forbedre udbyttet. Strengt matchende med vores rørgevinddrejebænk.
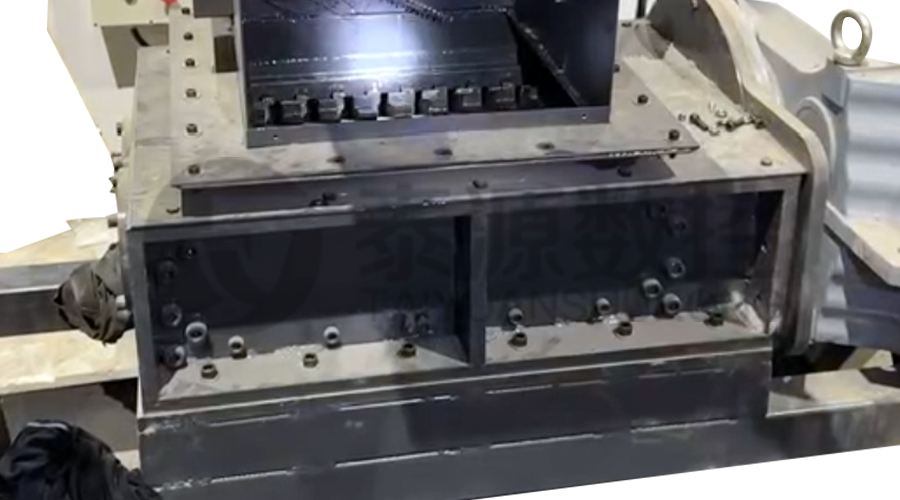 Modulær jernspånknuser Høj styrke knuser til chip
Bladene er lavet af højstyrke materialer og rimeligt placeret ved udgangen af spånudtrækkeren for at bryde klumperne af jernspåner.Reducer risikoen for tilbagerulning og forbedre udnyttelsen af affaldsrammen.
 Serie:TYSK-HB Semi-automatisk slidbestandigt bånd svejser
Gælder for ARNCO 100XT, 200XT, 300XT. Støtte φ1.2-2.0 kerne- eller massivtrådssvejsning. Kan udstyres med spraysvejsning med enkelt pistol og spraysvejsning med dobbelt pistol på to måder. Support PLC eller CNC system kontrol.
